
Wybrane
Popularne
Trendy
Polecamy
Wybrane
Popularne
Trendy
Polecamy
Wybrane
Popularne
Trendy
Polecamy
Wybrane
Popularne
Trendy
Wybrane
Popularne
Trendy
Wybrane
Popularne
Trendy
Wybrane
Popularne
Trendy
Polecamy
Wybrane
Popularne
Trendy
Polecamy


3


1 / 8
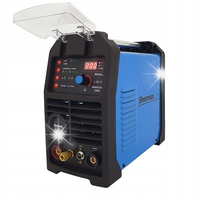
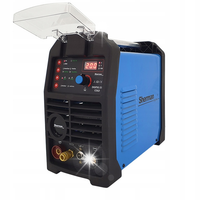
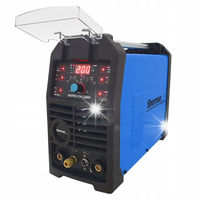
Spawarka Tig 212 COLD DC Sherman
1 542
,29 zł
z 10 szt.
1 542.29 zł
Parametry
EAN
5908066614658
Opis
SHERMAN DIGITIG 212 COLD
| Marka: SHERMAN | Metody spawania: TIG COLD, TIG DC, MMA | Zasilanie: 230V | Prąd spawania: 200A | Sprawność: 60% |

WYPOSAŻENIE STANDARDOWE
- Spawarka Sherman DIGITIG 212 COLD
- Uchwyt spawalniczy T-17/4m
- Przewód elektrodowy
- Przewód masowy
- Instrukcja obsługi
- Karta gwarancyjna
Pozostałe akcesoria potrzebne do pełnego eksploatowania spawarki takie jak:
- butla z gazem
- reduktor
- druty spawalnicze
- przyłbica
- rękawice
- części zamienne uchwytu spawalniczego


Cyfrowa spawarka DIGITIG 212 COLD jest urządzeniem najnowszej generacji, przeznaczonym do zastosowań profesjonalnych. Wykonana jest w technologii IGBT i wyposażona w sterowanie cyfrowe.
Służy do spawania ręcznego prądem stałym metodą TIG stali i metali kolorowych. Urządzenie wyposażone jest w opcję spawania metodą MMA (elektrodą otuloną).
Urządzenie umożliwia pełną cyfrową regulację i sterowanie parametrami spawalniczymi charakterystyki łuku.
Wyposażone jest w funkcję zimnego spawania umożliwiającą spajanie cienkich elementów, dzięki bardzo niskiej emisji ciepła w strefie łączenia.
Ponadto posiada zajarzanie HF, funkcje HOT START i ARC FORCE, przełącznik 2T/4T i wyświetlacz wskazujący prąd spawania.
W szerokim zakresie znajduje zastosowanie zarówno przy pracach produkcyjnych, jak i usługowych. Urządzenie charakteryzuje się doskonałymi właściwościami spawalniczymi, polecane szczególnie dla użytkowników domowych, jak i profesjonalnych.
DANE TECHNICZNE:
- Numer katalogowy: 7812679
- Napięcie zasilania [V]: AC 230 50Hz
- Metody spawania: TIG DC, MMA
- Technologia wykonania: IGBT
- Prąd spawania [A]: MMA:180, TIG:200
- Cykl pracy [%]: 60
- Napięcie w stanie bez obc. [V]: 67
- Max. pobór prądu [A]: MMA: 38, TIG: 26
- Max. pobór mocy [kVA]: MMA: 7,2, TIG: 5,3
- Regulacja prądu spawania: Płynny
- Powypływ gazu [s]: 0-15
- Opadnie prądu [s]: 0-15
- ARC FORCE [A]: 0-100
- Masa [kg]: 7,3
- Wymiary (D x SZ x W) [mm]: 430 x 170 ×310
TECHNOLOGIA IGBT
Podstawą budowy układu przetwarzania energii elektrycznej spawarki są układy elektroniczne wykonane w technologii IGBT umożliwiające pracę w zakresie częstotliwości powyżej 200 kHz.


STOPIEŃ OCHRONY
IP23S oznacza, że urządzenie jest przystosowane do pracy w pomieszczeniach zamkniętych i na zewnątrz.
CYKL PRACY
Cykl pracy bazuje na okresie 10-minutowym. Cykl pracy 60% oznacza, że po 6 minutach pracy urządzenia jest wymagana 4-minutowa przerwa. Cykl pracy 100% oznacza, że urządzenie może pracować w sposób ciągły, bez przerw.
ZABEZPIECZENIE PRZED PRZEGRZANIEM
Źródło prądu wyposażone jest w termiczny, samoczynny wyłącznik przeciążeniowy. Gdy temperatura spawarki będzie zbyt wysoka, zabezpieczenie odłączy prąd spawania i zapali się dioda sygnalizująca przegrzanie. Po opadnięciu temperatury nastąpi automatyczny reset wyłącznika.
MMA
Metoda, w której wykorzystywana jest elektroda otulona, składająca się z metalowego rdzenia pokrytego otuliną. Spawacz podaje elektrodę w miarę jej stapiania do spawanego przedmiotu tak, aby utrzymać łuk o stałej długości.
ARC FORCE
Zwiększanie lub zmniejszanie długości łuku spawalniczego w zależności od odległości elektrody od spawanego materiału. Umożliwia regulację dynamiki łuku spawalniczego. Skracaniu długości łuku towarzyszy wzrost prądu spawania, co powoduje stabilizowanie łuku.
HOT START
Funkcja ma na celu zapobieganie przyklejenia elektrody do materiału i jest dużym ułatwieniem podczas zajarzania łuku. Działa w momencie zajarzenia łuku, powodując chwilowe podwyższenie prądu spawania ponad wartość ustawioną przez spawacza.
HF - BEZTYKOWE ZAJARZANIE ŁUKU
Urządzenie wyposażone jest w jonizator umożliwiający bezstykowe zajarzanie łuku.
TRYB PRACY 2T / 4T
2T - wciśnięcie przycisku w rękojeści uchwytu powoduje włączenie jonizatora i zajarzenie łuku. Spawanie prowadzone jest z wciśniętym przyciskiem.
4T - wciśnięcie przycisku w rękojeści uchwytu spowoduje włączenie jonizatora i zajarzenie łuku wtedy należy zwolnić przycisk i prowadzić spawanie ze zwolnionym przyciskiem. Ponowne wciśnięcie przycisku spowoduje zakończenie spawania
TIG DC HF
W celu zupełnego wyeliminowania możliwości zanieczyszczenia spoiny wolframem, zaleca się, by elektroda nie dotykała spawanego elementu; w tym właśnie celu używa się bezstykowego zajarzania łuku przy wykorzystaniu wyładowań o wysokich częstotliwościach generowanych przez wbudowany w urządzenie jonizator.
PRĄD POCZĄTKOWY
Prąd pojawiający się w obwodzie po wciśnięciu przycisku w rękojeści uchwytu. Im wyższy prąd początkowy, tym łatwiej zajarzyć łuk.
Jednak podczas spawania cienkich blach zbyt wysoka wartość prądu początkowego może prowadzić do upalania blachy. W niektórych trybach spawania prąd nie rośnie w celu podgrzania spawanego elementu.
CZAS OPADANIA PRĄDU
Czas opadania prądu spawania od wartości ustawionej do zera lub wartości prądu krateru.
CZAS POWYPŁYWU GAZU
Czas od wygaszenia łuku do zamknięcia zaworu gazowego. w celu osłonięcia krzepnącego jeziorka spawalniczego przed powietrzem oraz w celu studzenia elektrody wolframowej. Zbyt krótki czas powypływu może skutkować utlenianiem spoiny.
COLD TIG
Punktowa odmiana spawania TIG – tzw. zimne spawanie umożliwiająca spajanie cienkich elementów, dzięki bardzo niskiej emisji ciepła w strefie łączenia. Polega na cyklicznym krótkotrwałym zajarzeniu i wygaszeniu łuku.
- SPOT Wciśnięcie przełącznika w rękojeści uchwytu spowoduje włączenie jonizatora, zajarzenie łuku na czas ustawiony parametrem COLD TIME i wygaszenie łuku. Ponowne zajarzenie łuku wymaga zwolnienia i wciśnięcia przycisku w uchwycie.
- CPOT Spawanie następuje w trybie ciągłym, wciśnięcie przycisku w rękojeści uchwytu spowoduje rozpoczęcie cyklicznego zajarzania i wygaszania łuku, zwolnienie przycisku spowoduje zakończenie spawania. Czas zajarzenia łuku regulowany jest parametrem COLD TIME, czas wygaszenia parametrem COLD PAUSE.
COLD TIME 0,01 – 2 s.
Czas spawania podczas spawania punktowego (zimnego spawania).
PAUSE TIME 0,2 – 5 s
Czas przerwy podczas spawania punktowego (zimnego spawania). Wyłącznie dla trybu sterowania CPOT.


Prosty w obsłudze panel sterowania umożliwia precyzyjną i płynną regulację parametrów. Cyfrowy wyświetlacz wskazuje rzeczywisty prąd w trakcie spawania. Półautomat spawalniczy posiada menu, które ułatwia obsługę i pozwala wybrać rodzaj spawanego materiału.
MOCNA I SOLIDNA KONSTRUKCJA
Obudowa urządzenia wykonana jest z lekkich i wytrzymałych kompozytów, odpornych na wszelkiego rodzaju uszkodzenia mechaniczne.
ŁATWY TRANSPORT
Wyposażenie spawarki w uchwyt transportowy zapewniający wygodę podczas zmiany miejsc pracy.
CHŁODZENIE
Urządzenie posiada układ chłodzenia wentylatorem co zdecydowanie zwiększa jego wydajność.
Numer oferty: 66732319
Informacje dotyczące bezpieczeństwa i zgodności
Najczęściej kupowane


Inni klienci oglądali również

Velto
Velto
Nowe produkty